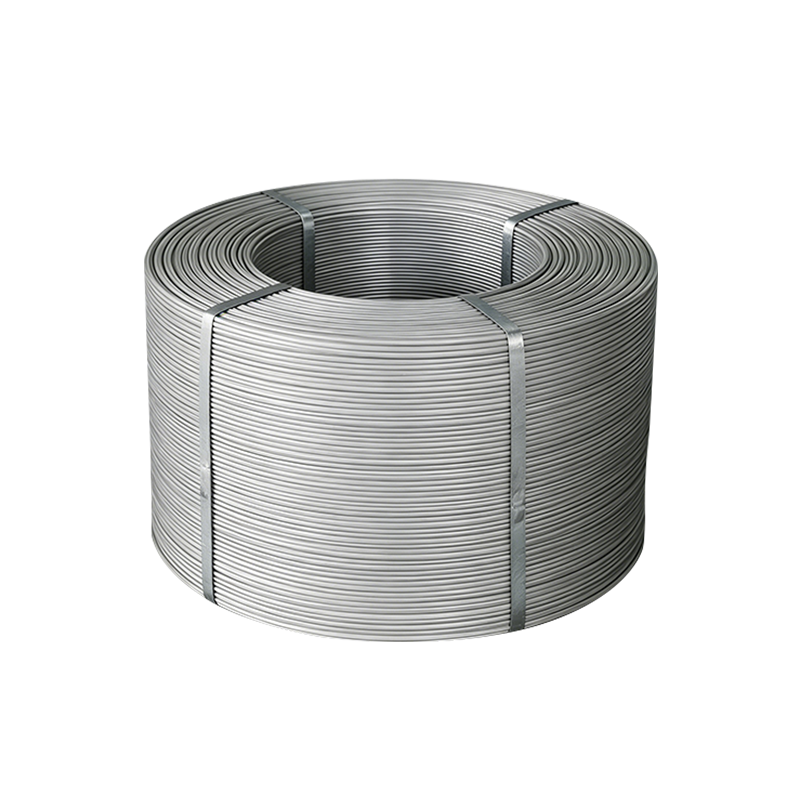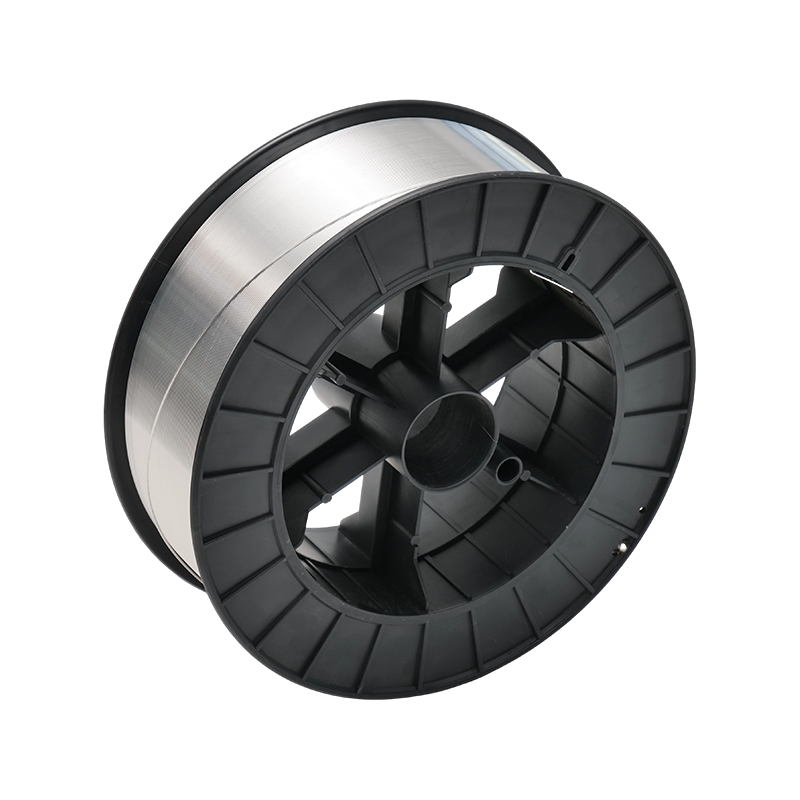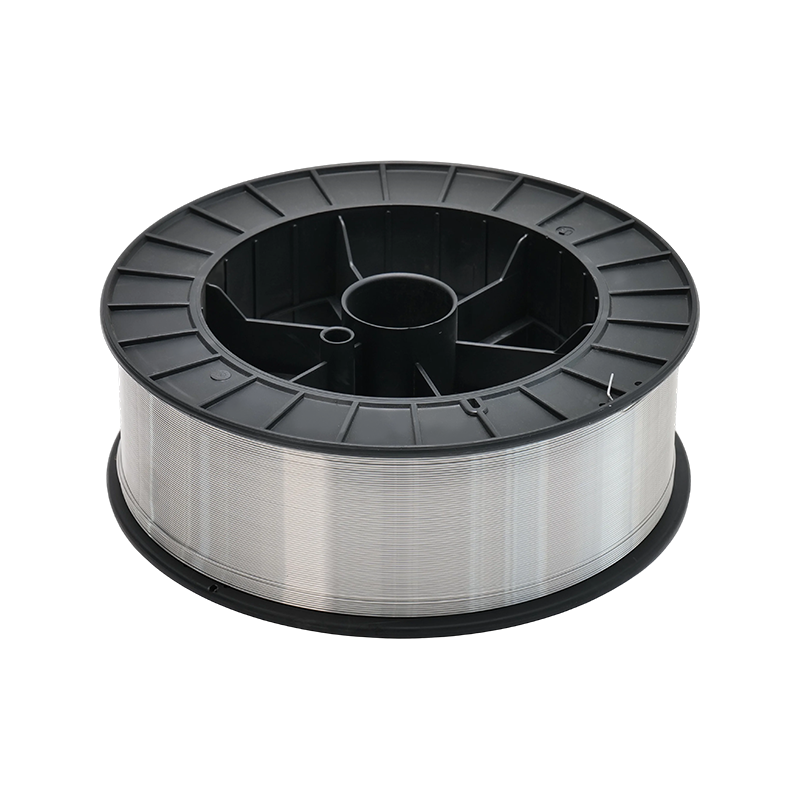


Az alumínium MIG huzal kívülről egyszerűnek tűnik: egy orsó, egy réteg fényes huzal, egy címke. A címke mögött minden dönti el, hogy jól működik-e – melyik ötvözet, milyen átmérőre van húzva, melyik orsóra van feltekerve, hogyan tisztították és milyen klímához csomagolták. A guannani üzemünket elhagyó vezeték jó része egyáltalán nem katalóguscikk; ez egy olyan vevővel egyeztetett specifikáció, aki pontosan tudja, mit kell tennie az ívnek. Ez az egyedi MIG vezeték gyakorlati jelentése, és az alábbi megjegyzések végigvezetik azokat a döntéseket, amelyek általában beletartoznak egybe.
Mit takar az „Egyedi” MIG vezetékrendelés?
Tapasztalataink szerint hat változó van egyéni sorrendben, és csak az első kerül megvitatásra a nyitó e-mailben. A másik ötben a legtöbb meglepetés él.
- Ötvözet és temperálás — például az ER5356 keményebb állapotban szállított automata adagoláshoz, vagy az ER4043 öntéshez és javítási munkákhoz.
- Átmérő és tűrés — 0,8, 0,9, 1,0, 1,2 vagy 1,6 mm, a megengedett eltérést leírva, nem feltételezve.
- Öntött és spirál — mennyire görbül a drót, miután elhagyja az orsót, ami eldönti, hogy a horonyban vagy mellette landol-e.
- Felületi állapot - a felületen húzó kenőanyag, oxid és nedvesség maradványok porozitásként jelennek meg jóval azelőtt, hogy bárki is gyanítaná a gázt.
- Orsóformátum és tekercselés — az orsó átmérője, furata, súlya, és az, hogy a réteg véletlenszerűen vagy precíziósan van-e feltekerve.
- Csomagolás és papírmunka — szárítószer, gátzsákok, raklapminta, címkék az Ön nyelvén, és a fogadópult által elvárt tesztdokumentumok.
Egy mérnök hajlamos az első kettőt birtokolni; egy raktár vagy minőségügyi csapat birtokolja az utolsó kettőt. Mindkét készletnek ugyanazon a lapon kell lennie az első tekercs felhúzása előtt.
Kezdje az alapfémből, majd válassza ki a töltőanyagot
Az ötvözetválasztás szinte mindig az alapfémet és az üzemi állapotot követi, nem pedig fordítva. A megjelenés kedvéért hegesztett 6xxx-es extrudálás nagyon eltérően viselkedik, mint az erősség érdekében hegesztett 5083-as lemez, még akkor is, ha mindkét munka hasonlóan néz ki a sisak alatt. Az alábbi táblázat az a párosítási logika, amelyet leggyakrabban használunk, amikor az ügyfél alkatrészszám helyett rajzot küld.
| Töltő ötvözet | A nem nemesfémek általában illeszkednek | Viselkedés az ívben | Tipikus kiindulópont |
|---|---|---|---|
| ER1100 | 1050, 1060, 1090, 3003 | A legpuhább és leginkább vezetőképes, a legkisebb szilárdságú | Gyűjtősín, vékony lemez, eloxált csatlakozások |
| ER4043 | 6061-T6, 6063, 3003, Al-Si öntvények | Elnéző a takarmányozáshoz, sima gyöngy, tűri a kissé tökéletlen tisztítást | Általános gyártás, javítási munkák, öntvények |
| ER5356 | 5083, 5086, 6061, 7005 | Nagyobb szilárdság és hajlékonyság, kevésbé tűri a szennyeződést | Szállítószerkezetek, tengeri alkatrészek, eloxált szerelvények |
| ER5183 | 5083, 5086 | A közös négy közül a legnagyobb szilárdság, éles ív | Erősen terhelt hegesztett szerkezetek |
Ha még mindig az érdemjegyeket rendeli hozzá az alkalmazásokhoz, tekintse át áttekintésünket a alumínium huzaltípusok, tulajdonságok és hegesztési alkalmazások mélyebben lefedi az asztal mögötti kohászatot. Egyedi megrendelésnél az számít, hogy először a minőséget rögzítsük, mert ebből következik az átmérő, az edzettség és a csomagolás.
Átmérő, tűrés és orsóformátum
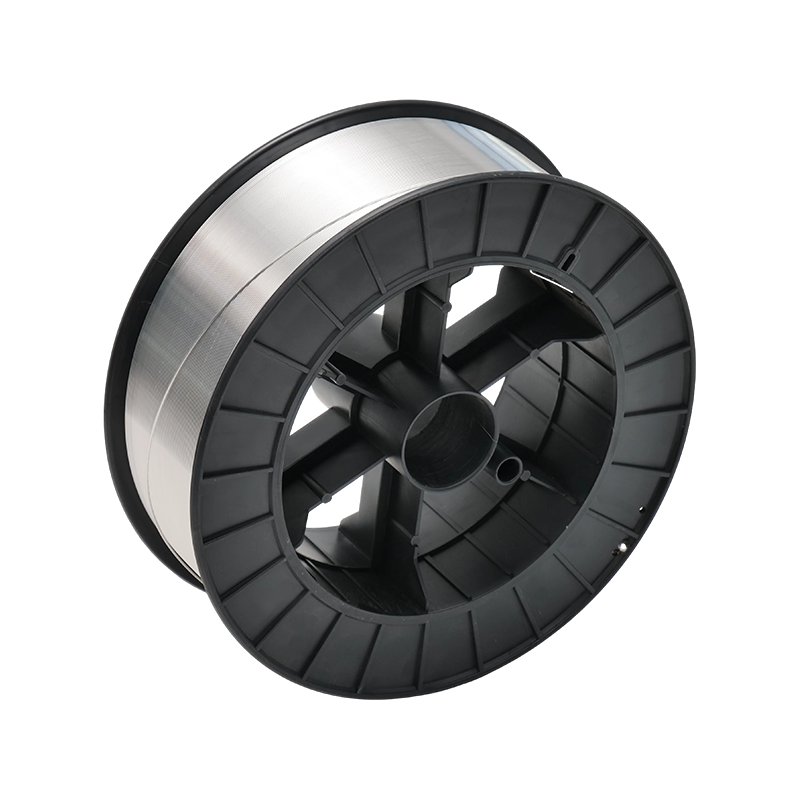 Egyedi MIG huzal alumínium hegesztéshez Egyedi szállítású MIG huzal olvasztóelektródás argon ívhegesztéshez; megrendelés előtt tekintse át a minőségre és az átmérőre vonatkozó követelményeket. Termék megtekintése →
Az átmérő éppúgy áramsűrűségi döntés, mint hézagkitöltő. Az 1,2 mm-es vezeték a 200–350 A-es igásló a vastagabb szakaszokon, míg a 0,8 és 1,0 mm-es az impulzusos munkákhoz vékony lemezeken és pozicionális kötéseken, ahol a hőbevitelnek alacsonynak kell maradnia. A névleges szám körüli tolerancia az, amit a robot valójában érez: a szalag tetején futó huzal simán táplálkozik, az egyik alul csaponghat, és mindkettő ugyanazt a nyomtatott számot hordozhatja.
Cast és Helix megérdemelnek egy saját mondatot. Túl kevés öntvény, és a huzal megtörik a bélésben; túl sok, és elkalandozik a csatlakozási vonaltól az érintkezési csúcs és a munka közötti távolság változásakor. Az automatizált cellák esetében általában megállapodunk egy értékben az ügyfél integrátorával, és azt a tétel minden tekercsénél tartjuk, ahelyett, hogy a tekercselés ellenőrizetlen melléktermékeként kezelnénk.
Az orsóformátum az, ahol egy jó huzal még mindig meghibásodhat. Egy 300 mm-es orsó 50 mm-es furattal, precíziós réteggel feltekerve, keresztezési pontoktól mentes, nagy huzalelőtolási sebességgel fog futni anélkül, hogy a szomszédja alatt beszorult huzalból akadozna. Mondja el nekünk az adagolót, az orsótartót és a hasznos teherhatárt, és a csomagolás következik.
Csomagolás utazáshoz, nem csak a polcra
Az alumíniumhuzal nem törékeny, de reaktív termék. A nedves évszakot átlépő konténer egy rosszul csomagolt raklapot hagyhat ott, amelynek külső rétege fehér homályos, és egy hidrogénnel teli hegesztési medencét hagyhat. Gátfólia, kimért mennyiségű nedvszívó, és a nem közvetlenül fapadlóra támaszkodó orsó megoldja a legtöbbet. Ha egy munkához MIG-kitöltés alatt TIG-gyökérre van szükség, ott az illesztés
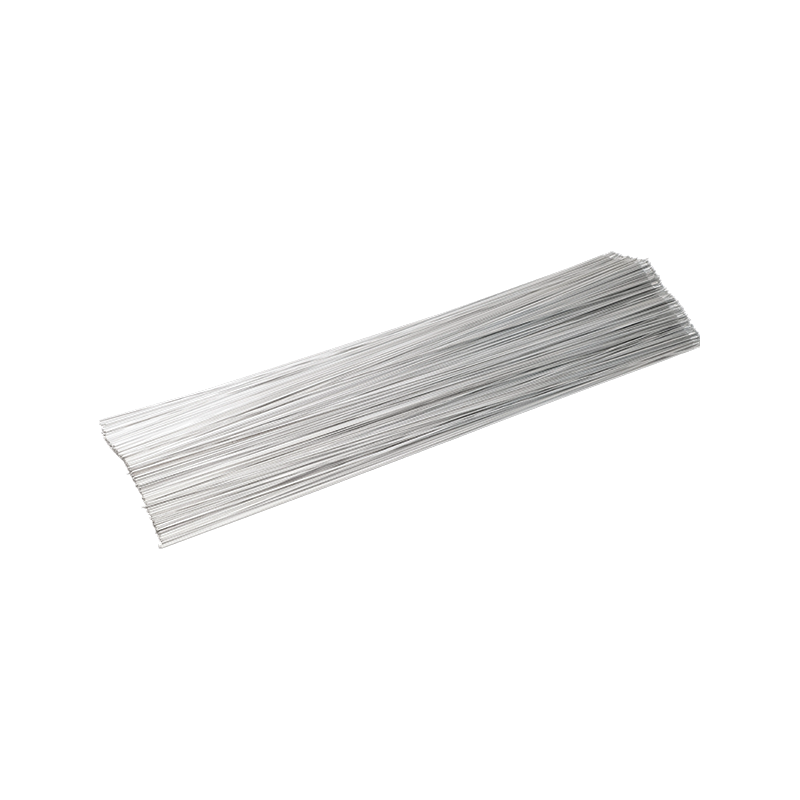 Egyedi AWI-huzal alumíniumötvözet hegesztéshez Egyedi szállítású AWI-huzal nem olvadó elektródás argon ívhegesztéshez, olyan munkákhoz, ahol a MIG-feltöltés előtt megfelelő gyökérútra van szükség. Termék megtekintése →
ugyanabból az ötvözetből készül, így mindkét menet kohászatilag egyenletes marad.
A címkék többet számítanak, mint ahogy hangzanak. Cikkszám, ötvözet, átmérő, hőszám, nettó tömeg és orsótípus a kezelők által olvasott nyelven – ezek azok a részletek, amelyek megakadályozzák a zsinór leállítását. A miénk alumínium és alumíniumötvözet hegesztőanyagok a termékcsalád pontosan ezért az ügyfél saját specifikációi szerint van csomagolva, és az exportrendeléseket felcímkézik, mielőtt azok eljutnának a konténerbe.
Az általunk kért műszaki adatlap
Amikor egy ügyfél teljesen megírt specifikációt küld, az ajánlattétel egy hét helyett egy napot vesz igénybe. Ha a semmiből épít egyet, ezek a sorok csökkentik a legnagyobb kockázatot:
- Nem nemesfém minőség, vastagság és hézagelőkészítés.
- Töltőanyag ötvözet és temperálás, a szabványnak meg kell felelnie.
- Névleges átmérő és elfogadható tűréssáv.
- Öntött és csavarvonal határok, vagy az adagoló és a fáklya beállítás, hogy javasolhassuk őket.
- Orsó típusa, furata, súlya és tekercselési mintája.
- Felületi követelmény – száraz, kenőanyagmentes, és ennek ellenőrzése.
- Csomagolás: egységek kartononként, raklap magasság, nedvszívó, címkézési nyelv.
- Dokumentumok: malom tanúsítvány, kémiai jelentés és minden olyan nyilatkozat, amelyet a piac megkövetel.
Minden ezen túlmutató – hegesztési eljárás, preferált csomagolási beszállító, színkód az orsóperemen – üdvözlendő, de a fenti nyolc sor dönti el, hogy használható-e az első szállítmány.
Milyen minőségi bizonyítékot érdemes kérni
Kérdezze meg bármelyik szállítót, hogyan történik a huzal ellenőrzése a húzás és a csomagolás között. Üzemünkben minden gyártási szakaszban van egy ellenőrzési lépés, és az eredmények a hőszámot követik a címkén. Ami a rendszert illeti, 2021-ben megkaptuk az ISO 9001, 2022-ben a CE, 2023-ban pedig az IATF 16949 tanúsítványt az autóipari ellátás tekintetében – ez utóbbi az oka annak, hogy folyamatdokumentációink általában hosszabbak, mint azt egy általános gyártó elvárná.
Magán a terméken három ellenőrzés árulja el a történet nagy részét: az orsó minőségének, átmérőjének és felületi állapotának kémiája az orsó hosszában, nem pedig a végein, valamint egy próbahegesztés az Önéhez hasonló illesztésen. Inkább lefuttatjuk a próbahegesztést egy mintaorsón, mintsem, hogy felfedezzük az eltérést az ügyfél szerelvényében.
Először a minták, másodszor a kötet
Az egyéni vezetékes beszélgetés egy vásárlási megrendelés előtt. Küldje el az ötvözetet, az átmérőt, az orsót és a kötés fényképét; kérjen a vásárolni kívánt specifikációnak megfelelő tekercsmintát. Futtassa azon a gépen, amelyik ténylegesen használni fogja, a ténylegesen futó huzalelőtolási sebességgel, és ellenőrizze a peremet, a fröcskölés szintjét és a porozitást a vágott szakaszon. Ha valamit módosítani kell, ez a legolcsóbb pillanat a beállításhoz – a mintán felülvizsgált tűréssáv egy telefonhívásba kerül, míg a konténer leszállása utáni ugyanazon revízió egy gyártási hétbe kerül. Így szívesebben dolgozunk új ügyfelekkel, és általában így lesz az első rendelésből állandó.